

Каковы трудности обработки фитингов из нержавеющей стали?
2026-04-25
Ключевые слова: отводы, тройники, переходы
Каковы трудности обработки фитингов из нержавеющей стали? Всесторонний анализ от характеристик материала до технологии обработки
По мере непрерывного расширения применения нержавеющей стали в таких областях, как строительное водоснабжение и водоотведение, промышленные трубопроводы, пищевая промышленность, химическая промышленность, судостроение и машиностроение, спрос рынка на трубы из нержавеющей стали и фитинги из нержавеющей стали также непрерывно растёт. По сравнению с обычной сталью нержавеющая сталь обладает хорошей коррозионной стойкостью, жаростойкостью и механическими свойствами, однако эти характеристики материала также предъявляют более высокие технические требования к производству и обработке фитингов.
Особенно в процессе резания, токарной обработки, сверления и точной обработки таких фитингов, как отводы, тройники и переходы из нержавеющей стали, характеристики обрабатываемости самого материала напрямую влияют на срок службы инструмента, эффективность обработки и качество продукции.
Итак, каковы трудности обработки фитингов из нержавеющей стали? Ниже проводится анализ с двух сторон: характеристик материала и фактического процесса обработки.
I. Сильное наклёпывание материала из нержавеющей стали
Наклёпывание является одной из наиболее типичных проблем в процессе обработки фитингов из нержавеющей стали.
Нержавеющая сталь в процессе резания легко подвергается значительной пластической деформации. Когда инструмент проходит по поверхности материала, в зоне резания может образовываться наклёпанный слой. Если последующая обработка снова входит в уже наклёпанную зону, инструмент должен выдерживать большую нагрузку резания, что увеличивает износ инструмента.
Наклёпывание не только сокращает срок службы инструмента, но и может влиять на качество обработанной поверхности. Поэтому при обработке фитингов из нержавеющей стали необходимо рационально контролировать параметры резания и выбирать инструмент и технологию обработки, подходящие для характеристик материала из нержавеющей стали.
II. Большая сила резания, высокие требования к оборудованию для обработки
Нержавеющая сталь обычно обладает высокой прочностью и пластичностью, в процессе обработки материал трудно разрезается, в зоне резания легко возникают большие деформации, поэтому по сравнению с некоторыми обычными металлическими материалами сила резания, возникающая в процессе её обработки, является большой.
Для фитингов из нержавеющей стали сама продукция также может иметь криволинейные поверхности, изогнутые конструкции или сложные пространственные формы, что дополнительно увеличивает трудность позиционирования, закрепления и управления движением инструмента в процессе обработки.
Поэтому при точной обработке фитингов из нержавеющей стали необходимо рационально выбирать оборудование и технологические параметры в соответствии с маркой материала, структурой фитинга и технологической операцией, обеспечивая стабильность процесса обработки.
III. Высокая температура резания, большая трудность отвода тепла
Теплопроводность нержавеющей стали обычно ниже, чем у обычной углеродистой стали, поэтому тепло, возникающее в процессе резания, не легко быстро передаётся и рассеивается.
При обработке большое количество тепла может концентрироваться вблизи режущей кромки инструмента и в зоне резания. Если условия охлаждения и смазки недостаточны, непрерывно повышающаяся температура резания ускоряет износ инструмента и может влиять на качество обработанной поверхности.
Поэтому в процессе обработки фитингов из нержавеющей стали необходимо рационально выбирать скорость резания, подачу и глубину резания в соответствии с конкретной технологией обработки, одновременно обеспечивая охлаждение и смазку для снижения температуры в зоне резания.
IV. Стружка легко прилипает к инструменту, что влияет на стабильность обработки
Материал из нержавеющей стали обладает хорошей пластичностью и вязкостью, стружка, образующаяся в процессе резания, часто обладает высокой вязкостью. Если параметры резания или условия инструмента выбраны нерационально, стружка может иметь сильную непрерывность и прилипать вблизи передней поверхности инструмента.
После прилипания к инструменту это не только влияет на стабильность процесса резания, но и может приводить к появлению царапин, заусенцев и других проблем на обработанной поверхности.
Поэтому в процессе обработки фитингов из нержавеющей стали необходимо рационально проектировать геометрические параметры инструмента и в сочетании с конкретным материалом и технологической операцией выбирать подходящий материал инструмента и условия резания. В то же время своевременное удаление стружки также является важным звеном обеспечения стабильности обработки.
V. Относительно быстрая скорость износа инструмента
Поскольку в процессе обработки нержавеющей стали легко возникают наклёпывание, большая сила резания и высокая температура резания, условия работы инструмента являются относительно тяжёлыми.
Если инструмент выбран неправильно или параметры обработки нерациональны, это может привести к ускорению износа инструмента. Когда износ инструмента достигает определённой степени, точность обработки и качество поверхности могут пострадать, одновременно увеличивается частота смены инструмента, заточки и наладки оборудования.
Для серийного производства фитингов из нержавеющей стали срок службы инструмента не только связан с качеством обработки, но и напрямую влияет на эффективность производства и себестоимость изготовления. Поэтому то, как повысить износостойкость инструмента, является вопросом, на который необходимо обращать особое внимание в процессе обработки фитингов из нержавеющей стали.
VI. Структура фитингов из нержавеющей стали увеличивает трудность обработки
Помимо характеристик обрабатываемости самого материала, структура фитинга также является важным фактором, влияющим на трудность обработки.
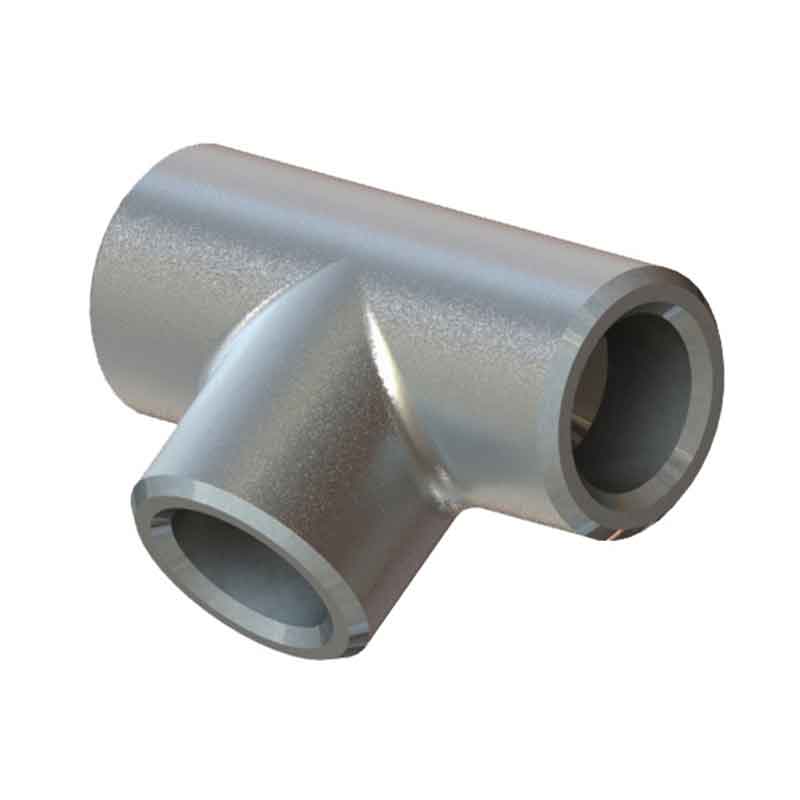
Различные типы фитингов из нержавеющей стали обладают различными структурными особенностями. Например, отводы требуют обработки криволинейных поверхностей или сложных контуров, тройники затрагивают соединительные структуры нескольких направлений, а переходы требуют обеспечения размеров и переходных соотношений между различными диаметрами труб.
В фактическом процессе обработки необходимо не только обеспечивать габаритные размеры фитинга, но и контролировать такие параметры, как размеры соединительных концов, толщина стенки, соосность и качество поверхности. Поэтому производство фитингов из нержавеющей стали обычно требует разработки соответствующей технологии обработки в соответствии со структурой продукции.
VII. Как повысить эффективность обработки фитингов из нержавеющей стали?
В отношении таких проблем, как наклёпывание, высокая температура резания, налипание на инструмент и износ инструмента, которые легко возникают в процессе обработки нержавеющей стали, можно оптимизировать процесс обработки с нескольких сторон.
Во-первых, следует выбирать подходящий инструмент в соответствии с маркой материала из нержавеющей стали и структурой фитинга, а также рационально определять скорость резания, подачу и глубину резания; во-вторых, необходимо улучшать условия охлаждения и смазки, своевременно отводить тепло, возникающее в зоне резания.
Одновременно необходимо оптимизировать закрепление и технологию обработки, сокращать ненужное повторное резание, снижать влияние наклёпывания на последующие операции. Для серийного производства фитингов из нержавеющей стали можно также повышать общую эффективность производства посредством рационального планирования технологических операций и периодов замены инструмента.
VIII. Требования к производителям при обработке фитингов из нержавеющей стали
Обработка фитингов из нержавеющей стали не только проверяет характеристики оборудования, но и предъявляет высокие требования к технологии обработки, опыту технического персонала и способности контроля качества производственного предприятия.
Начиная с выбора сырья и до раскроя, формообразования, механической обработки, сварки, обработки поверхности и контроля продукции, различные производственные звенья требуют целенаправленного контроля в соответствии с особенностями материала из нержавеющей стали.
Для профессионального производителя фитингов из нержавеющей стали необходимо непрерывно оптимизировать технологию обработки, усиливать контроль размеров и контроль качества в процессе производства, обеспечивая соответствие продукции требованиям клиентов по типоразмерам, точности, качеству поверхности и эксплуатационным свойствам.
Заключение
В целом основные трудности обработки фитингов из нержавеющей стали сосредоточены на таких аспектах, как сильное наклёпывание, относительно большая сила резания, относительно высокая температура резания, лёгкость налипания на инструмент и относительно быстрый износ инструмента. Одновременно структурные особенности различных фитингов, таких как отводы, тройники и переходы, также дополнительно увеличивают сложность технологии обработки.
Поэтому обработка фитингов из нержавеющей стали не может просто применять методы обработки обычной стали, а требует сочетания характеристик материала, структуры продукции и фактических требований к использованию, рациональной конфигурации оборудования, инструмента, параметров резания, способа охлаждения и технологии обработки.
По мере непрерывного расширения применения фитингов из нержавеющей стали в таких областях, как промышленные трубопроводы, строительное водоснабжение и водоотведение, судостроение, пищевая промышленность, химическая промышленность и машиностроение, производители также должны непрерывно повышать технологию обработки и способность контроля качества, чтобы предоставлять клиентам продукцию из фитингов из нержавеющей стали со стабильными размерами, надёжной точностью обработки и соответствующими фактическим условиям работы требованиями.